Domain concepte.de kaufen?
Wir ziehen mit dem Projekt
concepte.de um.
Sind Sie am Kauf der Domain
concepte.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain concepte.de kaufen?
Wie können verschiedene Materialien und Methoden zur Formgebung eingesetzt werden?
Verschiedene Materialien wie Ton, Holz, Metall oder Kunststoff können durch Schneiden, Gießen, Pressen oder Formen in die gewünschte Form gebracht werden. Die Wahl des Materials und der Methode hängt von den gewünschten Eigenschaften des Endprodukts ab. Durch Kombination verschiedener Materialien und Methoden können einzigartige Formgebungsprozesse und Designs entstehen. **
Was sind die verschiedenen Methoden zur plastischen Formgebung von Materialien?
Die verschiedenen Methoden zur plastischen Formgebung von Materialien sind unter anderem das Walzen, das Pressen und das Ziehen. Beim Walzen wird das Material zwischen zwei Walzen verformt, beim Pressen wird es in eine Form gepresst und beim Ziehen wird es durch eine Matrize gezogen. Diese Methoden ermöglichen es, Materialien in verschiedene Formen zu bringen und ihre Eigenschaften zu verändern. **
Ähnliche Suchbegriffe für Formgebung
Top-Angebote
Produkte zum Begriff Formgebung:
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Was sind die besten Methoden zur Pflege und Formgebung eines Stoppelbarts?
1. Regelmäßiges Trimmen mit einem Barttrimmer oder einer Schere hilft, die gewünschte Länge und Form des Stoppelbarts zu erhalten. 2. Verwendung von Bartöl oder Bartbalsam, um die Haut und die Barthaare zu pflegen und zu hydratisieren. 3. Ein regelmäßiges Peeling der Haut unter dem Bart kann eingewachsene Haare verhindern und das Wachstum fördern. **
-
Welche verschiedenen Methoden existieren zur Formgebung von Elektroden in der Elektrotechnik?
Zu den verschiedenen Methoden zur Formgebung von Elektroden in der Elektrotechnik gehören beispielsweise das Schneiden, Fräsen und Erodieren. Darüber hinaus können Elektroden auch durch Gießen oder Spritzguss hergestellt werden. Die Wahl der Methode hängt von den spezifischen Anforderungen des jeweiligen Projekts ab. **
-
"Welche Faktoren beeinflussen die Formgebung von Gebäuden?"
Die Formgebung von Gebäuden wird von verschiedenen Faktoren beeinflusst, darunter die Funktion des Gebäudes, die Umgebung, in der es sich befindet, und die kulturellen und ästhetischen Vorlieben der Bauherren. Auch technologische Entwicklungen und Baustoffe spielen eine wichtige Rolle bei der Gestaltung von Gebäuden. Letztendlich beeinflussen auch ökonomische Aspekte wie Budget und Baukosten die Formgebung von Gebäuden. **
-
Wie beeinflusst die Formgebung die Funktionalität eines Objekts?
Die Formgebung eines Objekts bestimmt, wie es benutzt werden kann und wie gut es seine Funktion erfüllt. Eine ergonomische Form kann die Bedienung erleichtern und den Komfort verbessern. Eine durchdachte Formgebung kann auch die Effizienz und Leistung eines Objekts steigern. **


Was sind die verschiedenen Methoden zur Verbesserung der Ästhetik und Formgebung von Beinen?
Die verschiedenen Methoden zur Verbesserung der Ästhetik und Formgebung von Beinen sind Sport und gezieltes Training, gesunde Ernährung und Gewichtsmanagement sowie ästhetische Behandlungen wie Fettabsaugung oder Cellulite-Behandlungen. Es ist wichtig, die individuellen Bedürfnisse und Ziele zu berücksichtigen, um die passende Methode auszuwählen. Konsultieren Sie immer einen Fachmann, um die beste Option für Ihre Bedürfnisse zu finden. **
1. Wie beeinflusst die Formgebung die Funktionalität und Ästhetik eines Produkts? 2. Welche verschiedenen Methoden der Formgebung werden in der Industrie eingesetzt, um unterschiedliche Materialien zu bearbeiten?
1. Die Formgebung beeinflusst die Funktionalität eines Produkts, indem sie sicherstellt, dass es seinen Zweck erfüllt und benutzerfreundlich ist. Sie beeinflusst auch die Ästhetik, indem sie das Erscheinungsbild und die Wahrnehmung des Produkts beeinflusst. 2. In der Industrie werden verschiedene Methoden der Formgebung eingesetzt, darunter Spritzguss, CNC-Bearbeitung, 3D-Druck und Schmieden, um unterschiedliche Materialien wie Kunststoffe, Metalle und Keramik zu bearbeiten. Jede Methode hat ihre eigenen Vorteile und Anwendungen, je nach den Anforderungen des Produkts. **
Top-Angebote
Produkte zum Begriff Formgebung:
-
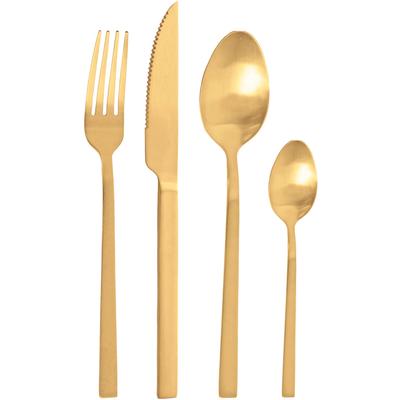
PINTINOX "DUKE" in moderner und zeitloser FormgebungDas Besteck-Set DUKE von Pintinox bringt völlig neue Akzente an prächtig gedeckte sowie schlicht gestaltete Tische. Die modernste Form des Besteckdesigns verbindet hochwertiges Material mit einer klar definierten Linienführung. Das 24-teilige Set...54,90 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
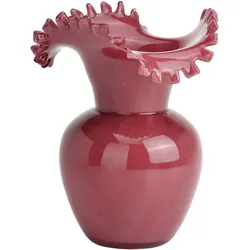
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie können verschiedene Materialien und Methoden zur Formgebung eingesetzt werden?
Verschiedene Materialien wie Ton, Holz, Metall oder Kunststoff können durch Schneiden, Gießen, Pressen oder Formen in die gewünschte Form gebracht werden. Die Wahl des Materials und der Methode hängt von den gewünschten Eigenschaften des Endprodukts ab. Durch Kombination verschiedener Materialien und Methoden können einzigartige Formgebungsprozesse und Designs entstehen. **
-
Was sind die verschiedenen Methoden zur plastischen Formgebung von Materialien?
Die verschiedenen Methoden zur plastischen Formgebung von Materialien sind unter anderem das Walzen, das Pressen und das Ziehen. Beim Walzen wird das Material zwischen zwei Walzen verformt, beim Pressen wird es in eine Form gepresst und beim Ziehen wird es durch eine Matrize gezogen. Diese Methoden ermöglichen es, Materialien in verschiedene Formen zu bringen und ihre Eigenschaften zu verändern. **
-
Was sind die besten Methoden zur Pflege und Formgebung eines Stoppelbarts?
1. Regelmäßiges Trimmen mit einem Barttrimmer oder einer Schere hilft, die gewünschte Länge und Form des Stoppelbarts zu erhalten. 2. Verwendung von Bartöl oder Bartbalsam, um die Haut und die Barthaare zu pflegen und zu hydratisieren. 3. Ein regelmäßiges Peeling der Haut unter dem Bart kann eingewachsene Haare verhindern und das Wachstum fördern. **
-
Welche verschiedenen Methoden existieren zur Formgebung von Elektroden in der Elektrotechnik?
Zu den verschiedenen Methoden zur Formgebung von Elektroden in der Elektrotechnik gehören beispielsweise das Schneiden, Fräsen und Erodieren. Darüber hinaus können Elektroden auch durch Gießen oder Spritzguss hergestellt werden. Die Wahl der Methode hängt von den spezifischen Anforderungen des jeweiligen Projekts ab. **
Ähnliche Suchbegriffe für Formgebung
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Handbuch heilpädagogischer Konzepte und MethodenHandbuch heilpädagogischer Konzepte und Methoden , Ein Leitfaden für die Praxis , Linsen, Tönungen & Folien > Lichter & Leuchten , Erscheinungsjahr: 20230308, Produktform: Kartoniert, Redaktion: Reichenbach, Christina, Seitenzahl/Blattzahl: 306, Themenüberschrift: EDUCATION / Special Education / General, Keyword: Heilpädagogik, Fachschema: Behindertenpädagogik (Sonderpädagogik)~Behinderung / Pädagogik~Pädagogik / Behinderung~Pädagogik / Sonderpädagogik~Sonderpädagogik, Warengruppe: HC/Sonderpädagogik, Behindertenpädagogik, Fachkategorie: Sonderpädagogik, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Kohlhammer W., Verlag: Kohlhammer W., Verlag: Kohlhammer, Länge: 235, Breite: 172, Höhe: 21, Gewicht: 516, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft, Genre: Sozialwissenschaften/Recht/Wirtschaft, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0035, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 286655342,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Blended Learning in der Ausbildung von Deutschlehrenden: Modelle, Methoden, AufgabenBlended Learning in der Ausbildung von Deutschlehrenden: Modelle, Methoden, Aufgaben , In vielen Aus- und Weiterbildungskontexten werden seit geraumer Zeit Blended-Learning-Konzepte umgesetzt, zum Teil sind sie hochschuldidaktischer Alltag. Darüber liegen inzwischen wichtige empirische Untersuchungen und zahlreiche Erfahrungsberichte vor. Durch die pandemiebedingten Kontaktbeschränkungen etablierten sich Distanzlernangebote weltweit, was auch zu einer Ausdifferenzierung der Begrifflichkeiten führte, und die Debatte über möglichst passgenaue Kombinationen verschiedener Lernangebote erlebte einen erneuten Aufschwung. Der vorliegende Sammelband dokumentiert und reflektiert die Erfahrungen bei der Entwicklung und Umsetzung eines universitären Blended-Learning-Angebots für ägyptische Deutschlehrkräfte. Das Angebot wurde im Rahmen der Kooperation zwischen der Ain-Shams-Universität Kairo und dem Herder-Institut der Universität Leipzig entwickelt und implementiert. Es werden die zugrunde liegende (forschungsbezogene) Konzeption, die Materialerstellung, Erprobung und Umsetzung fachbezogener Module bei der Entstehung dieses Studienangebots dargelegt und diskutiert. Insbesondere der regionale Kontext spielte bei der Reflexion über Chancen und Herausforderungen der entwickelten Aufgabenformate eine wichtige Rolle. Die einzelnen Beiträge stellen aber auch den Bezug zur internationalen Fachdebatte im Bereich der Hochschuldidaktik her. Sie reflektieren dabei die Entwicklungsprozesse und Einsatzmöglichkeiten von Blended-Learning-Formaten über einen längeren Zeitraum und beziehen sie auf neuere mediendidaktische und fachliche Entwicklungen. , Kühlwasserschläuche & Schellen > Kühlung , Erscheinungsjahr: 20240701, Titel der Reihe: Deutsch als Fremd- und Zweitsprache. Schriften des Herder-Instituts (SHI)#8#, Redaktion: Fandrych, Christian~Rüger, Antje~Schalabi, Iman, Seitenzahl/Blattzahl: 161, Keyword: Aufgabenorientierung; Digitalisierung; Internationalisierung; Lernorganisation; Online-Kurs; Online-Kursräume; Online-Lernen; Präsenz-Lernen; digital; fachintegriertes Lernen; hybrid; kontaktfreies Lehren; kontaktfreies Lernen; mediengestützt; online; sprachintegriertes Lernen, Fachschema: Deutsch als Fremdsprache / Didaktik, Methodik, Fachkategorie: Fremdsprachendidaktik: Lehrmaterial, Begleitmaterial~Fremdsprachenerwerb: spezifische Kompetenzen~Literaturwissenschaft, allgemein, Warengruppe: HC/Didaktik/Methodik/Schulpädagogik/Fachdidaktik, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 237, Breite: 167, Höhe: 13, Gewicht: 320, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft,39,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
"Welche Faktoren beeinflussen die Formgebung von Gebäuden?"
Die Formgebung von Gebäuden wird von verschiedenen Faktoren beeinflusst, darunter die Funktion des Gebäudes, die Umgebung, in der es sich befindet, und die kulturellen und ästhetischen Vorlieben der Bauherren. Auch technologische Entwicklungen und Baustoffe spielen eine wichtige Rolle bei der Gestaltung von Gebäuden. Letztendlich beeinflussen auch ökonomische Aspekte wie Budget und Baukosten die Formgebung von Gebäuden. **
-
Wie beeinflusst die Formgebung die Funktionalität eines Objekts?
Die Formgebung eines Objekts bestimmt, wie es benutzt werden kann und wie gut es seine Funktion erfüllt. Eine ergonomische Form kann die Bedienung erleichtern und den Komfort verbessern. Eine durchdachte Formgebung kann auch die Effizienz und Leistung eines Objekts steigern. **
-
Was sind die verschiedenen Methoden zur Verbesserung der Ästhetik und Formgebung von Beinen?
Die verschiedenen Methoden zur Verbesserung der Ästhetik und Formgebung von Beinen sind Sport und gezieltes Training, gesunde Ernährung und Gewichtsmanagement sowie ästhetische Behandlungen wie Fettabsaugung oder Cellulite-Behandlungen. Es ist wichtig, die individuellen Bedürfnisse und Ziele zu berücksichtigen, um die passende Methode auszuwählen. Konsultieren Sie immer einen Fachmann, um die beste Option für Ihre Bedürfnisse zu finden. **
-
1. Wie beeinflusst die Formgebung die Funktionalität und Ästhetik eines Produkts? 2. Welche verschiedenen Methoden der Formgebung werden in der Industrie eingesetzt, um unterschiedliche Materialien zu bearbeiten?
1. Die Formgebung beeinflusst die Funktionalität eines Produkts, indem sie sicherstellt, dass es seinen Zweck erfüllt und benutzerfreundlich ist. Sie beeinflusst auch die Ästhetik, indem sie das Erscheinungsbild und die Wahrnehmung des Produkts beeinflusst. 2. In der Industrie werden verschiedene Methoden der Formgebung eingesetzt, darunter Spritzguss, CNC-Bearbeitung, 3D-Druck und Schmieden, um unterschiedliche Materialien wie Kunststoffe, Metalle und Keramik zu bearbeiten. Jede Methode hat ihre eigenen Vorteile und Anwendungen, je nach den Anforderungen des Produkts. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.